

Sprężarka powietrza serii F1200
The Sprężarka powietrza serii F1200 został zaprojektowany z myślą o niezawodnym i ekonomicznym dostarczaniu sprężonego powietrza, którego po...
See Details
Czterocalowa magistrala strażacka, około czterdzieści stawów, dwutygodniowy termin przekazania i maszyna o mocy zaledwie dwóch cali. Ta pojedyncza niedopasowanie jest najkosztowniejszym błędem w gwintowaniu rur i objawia się jako wypożyczony sprzęt, nadgodziny lub gwinty, które nie przeszły kontroli sprawdzianu w dniu kontroli. Domyślnie poprawka nie dotyczy większej maszyny; poprawnie dopasowuje trzy zmienne: rozmiar rury i grubość ścianki, standard gwintu, który zmierzy inspektor, oraz liczbę połączeń, które załoga musi przeciąć podczas jednej zmiany.
Popraw te trzy elementy, a wszystko inne, łącznie z ceną, będzie logicznie logiczne. Jeśli się pomylisz, żadna moc ich nie zrekompensuje.
Pozbądź się marketingu, a maszyna do gwintowania to system składający się z pięciu części: uchwytu przytrzymującego rurę, głowicy gwinciarskiej, która przecina gwint, napędu, który go obraca, układu smarowania i przenoszenia wiórów oraz stojaka lub stołu, na którym się znajduje. Słabość któregokolwiek z nich objawia się owalną rurą, podartymi nitkami lub maszyną poruszającą się po podłodze pod obciążeniem.
Pięć specyfikacji zasługuje na uwagę przed ceną:
Zacznij od największej rury w projekcie, a następnie dodaj jeden rozmiar prześwitu. Jeśli zadanie obejmuje 4-calowe piony i 6-calowe głowice, 4-calowa maszyna jest już za mała; jeśli praca dotyczy odgałęzień HVAC i instalacji tryskaczowych o średnicy od 1/2 do 2 cali, 4-calowa maszyna to strata kapitału i dodatkowy ciężar na miejscu.
W przypadku typowych prac instalacyjnych i konserwacyjnych w większości sytuacji sprawdzają się trzy klasy maszyn.
| Klasa | Typowa pojemność | Metoda gwintowania | Najlepiej nadaje się do | Praktyczna ostrożność |
|---|---|---|---|---|
| Ręczna nawlekarka grzechotkowa | 1/2 do 2 cala | Napędzana ręcznie, pojedyncza głowica gwinciarska | Naprawy, drobne połączenia, ograniczone przestrzenie | Zmęczenie operatora, nierównomierne zwężanie przy długich seriach |
| Elektryczny, dwubiegowy | 15 do 100 mm (1/2 do 4 cali) | Napęd silnikowy, dwa zakresy prędkości | Instalacja na miejscu, instalacja przeciwpożarowa, sieć HVAC | Wymaga stabilnej mocy i prawidłowego zarządzania zużyciem matrycy |
| Automatycznie inteligentny | Konfigurowalne, zwykle do 4 cali i więcej | Napędzane mocowanie, podawanie i smarowanie | Zakłady produkcyjne, duża liczba połączeń, niestandardowe gwinty | Wyższe koszty inwestycyjne, konieczność przeszkolenia operatorów i planowej konserwacji |
Maszyna elektryczna o dwóch prędkościach, taka jak SQ100, wykonuje obróbkę w zakresie od 15 do 100 mm, podczas gdy SQ65 umożliwia obróbkę w zakresie od 15 do 65 mm; różnica jednej klasy wielkości decyduje o tym, czy 3-calowa linia jest rutynowa, czy niemożliwa.
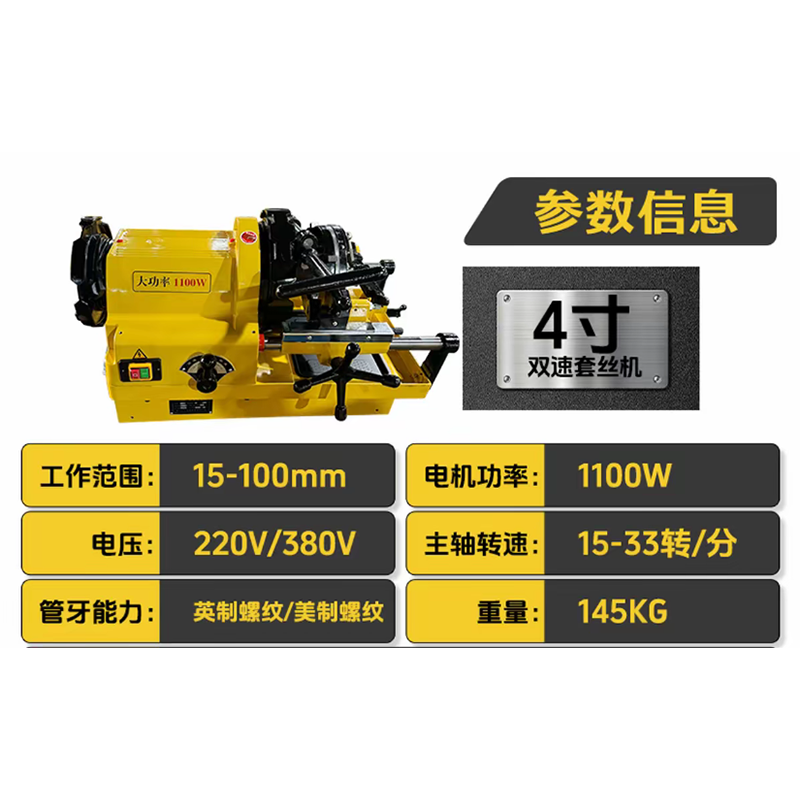 SQ100 4-calowa, dwubiegowa elektryczna maszyna do gwintowania rur o średnicy 15–100 mm Ta 4-calowa, dwubiegowa elektryczna maszyna do gwintowania rur SQ100 o średnicy 15–100 mm została zaprojektowana z myślą o precyzyjnych i wydajnych operacjach gwintowania rur, a zakres roboczy wynosi 15–100… Zobacz produkt →
Sprawdź także kompatybilność materiałową. Gwinty ze stali węglowej łatwo; Rury ze stali nierdzewnej, ocynkowanej i stopowej wymagają mniejszych prędkości, ostrzejszych matryc i większej ilości chłodziwa, a niektóre cienkościenne gatunki stali nierdzewnej należy ciąć całkowicie inną metodą.
Decyzja jest arytmetyczna, a nie preferencji. W przypadku 2-calowej stali węglowej ręczne nawlekanie gwintu zajmuje zwykle od 8 do 15 minut na każde złącze, po uwzględnieniu konfiguracji i obsługi. Dwubiegowa maszyna elektryczna skraca ten czas do około 3 do 5 minut. Automatyczna maszyna z zasilanym zaciskiem, posuwem i smarowaniem może osiągnąć od 1,5 do 2,5 minuty, a operator może przygotować następną rurę w czasie wycinania bieżącego gwintu.
Pomnóż tę różnicę przez koszt załogi. Przy 150 stawach przerwa między 12 a 3 minutami na staw wynosi w przybliżeniu 22 godziny pracy nad jednym zadaniem, bez uwzględnienia poprawek na odrzuconych gwintach. To jest zwykle całe uzasadnienie przejścia o klasę wyżej.
Maszyny automatyczne zarabiają na swojej cenie w trzech specyficznych sytuacjach: duża liczba połączeń w przypadku powtarzalnych rozmiarów, mieszane lub niestandardowe specyfikacje gwintów, które wymagają powtarzalnego skoku i głębokości oraz warsztaty, w których jakość gwintu bezpośrednio wpływa na dalszy montaż. Dla wykonawcy wykonującego dwadzieścia połączeń tygodniowo w pięciu rozmiarach lepszym zakupem jest maszyna elektryczna o dwóch prędkościach, a oszczędności obejmują matryce, części zamienne i zapasowy uchwyt.
Tam, gdzie automatyzacja naprawdę zmienia wyniki, jest spójność. Maszyna kontrolująca posuw i smarowanie eliminuje zmienną operatora, która powoduje różnice w gwintach pomiędzy zmianami, co ma znaczenie, gdy inspektor mierzy jedno złącze na dziesięć. Nasz rozwiązania do gwintowania są zbudowane wokół idei powtarzalności wyników, a nie samej prędkości.
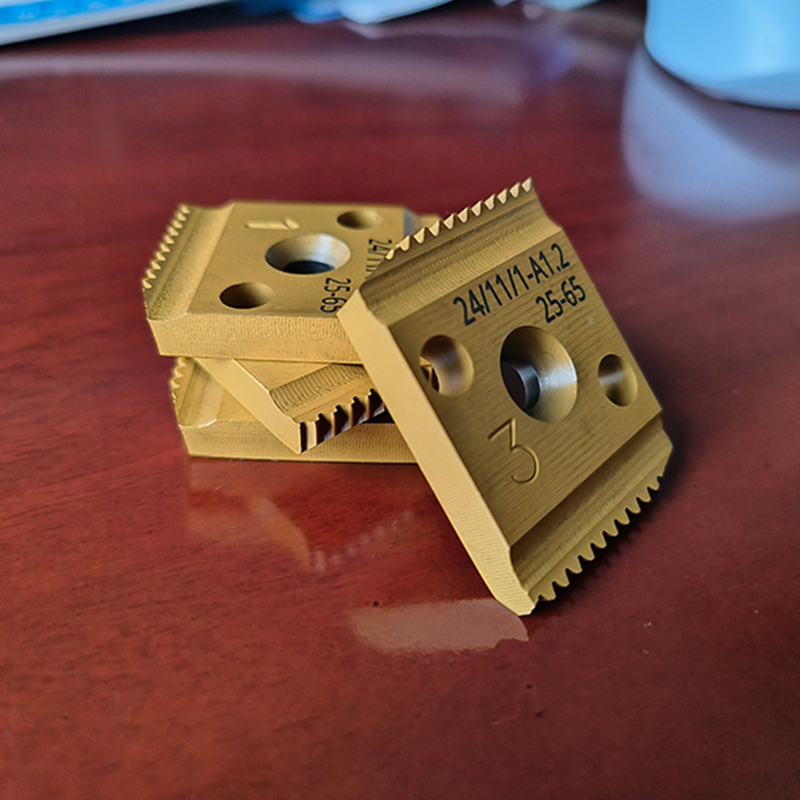 Inteligentna maszyna do gwintowania 1. Automatycznie zidentyfikuj średnicę rury Zobacz produkt →
Wady gwintu rzadko ulegają natychmiastowemu uszkodzeniu. Zawodzą podczas prób ciśnieniowych lub po sezonie cykli termicznych. Większość z nich wychwytuje trzy czeki.
Gwinty NPT są zwężane w stopniu 1:16, a zbieżność musi zostać obcięta przez matrycę, a nie wymuszona przez nadmierne dokręcenie. Prawidłowo przycięte złącze NPT powinno zostać dokręcone ręcznie, pozostawiając około dwóch do trzech obrotów, a następnie wykonać dwa do trzech obrotów kluczem. Mniej zwojów oznacza zbyt mały gwint; więcej oznacza, że gwint został wcięty zbyt głęboko lub matryca jest zużyta.
Do szybkiej kontroli w terenie użyj miernika podziałki, a do akceptacji użyj miernika pierścieniowego lub trzpieniowego. Typowym położeniem tolerancji jest plus minus jeden obrót od podstawowej płaszczyzny skrajni. Jeśli podczas zmiany biegów Twoje stawy dryfują w stronę ujemną, zatrzymaj się i sprawdź matrycę; zużycie jest progresywne i równomierne, więc dziedziczy je każdy kolejny wątek.
Podarte, postrzępione lub zapieczone gwinty wskazują na cztery przyczyny w kolejności prawdopodobieństwa: tępe matryce, niewystarczająca lub niewłaściwa ciecz obróbkowa, zbyt duża prędkość wrzeciona lub rura, która nie jest trzymana koncentrycznie. Sprawdź uchwyt przed obwinianiem głowicy gwinciarskiej.
Matryce to miejsca, w których cicho wyciekają budżety na gwinty. Matryce ze stali szybkotnącej utrzymują krawędź znacznie dłużej niż odpowiedniki stali węglowej, szczególnie w przypadku rur nierdzewnych i ocynkowanych, i tolerują przerywane cięcia, które występują, gdy grubość ścianki rury jest różna. Konstrukcje obosieczne wycinają zarówno krawędź natarcia, jak i spływu, co zmniejsza moment obrotowy wymagany na przejście i zapewnia czystszy grzbiet, kosztem nieco wyższej ceny zakupu.
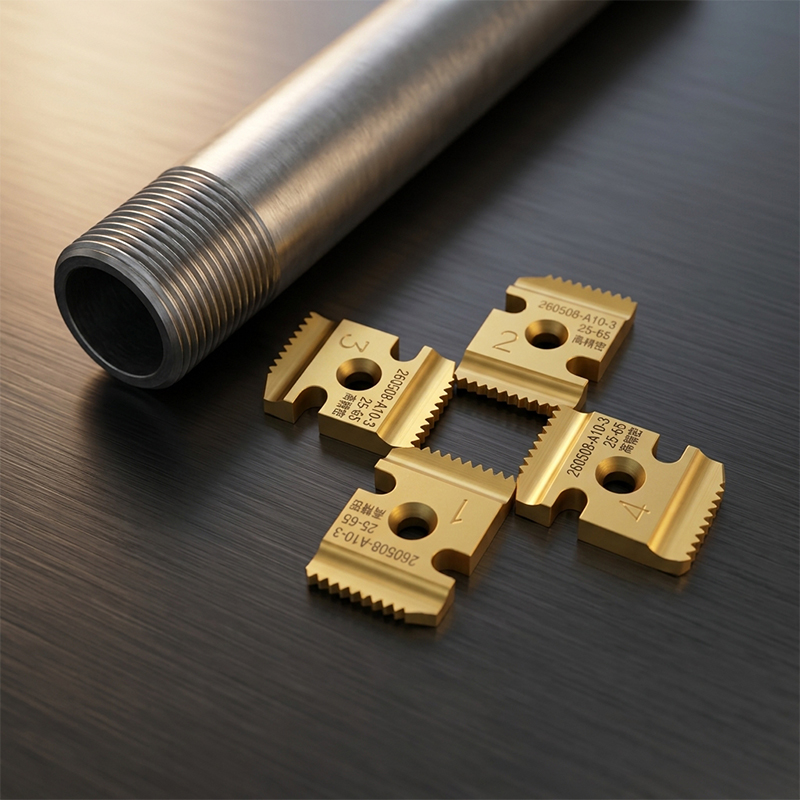 Obustronne matryce do gwintowania Specjalna kompatybilność: Zaprojektowane wyłącznie dla inteligentnych maszyn do gwintowania, matryce charakteryzują się wysoce precyzyjną konstrukcją, która idealnie pasuje do ... Zobacz produkt →
Płyn chłodzący nie jest opcjonalny w przypadku stali. Chłodzi matrycę, wypłukuje wióry i kontroluje tarcie powodujące zatarcie. Uruchomienie maszyny na sucho w celu oszczędzania płynu zazwyczaj podwaja zużycie matrycy i zwiększa współczynnik odrzuceń, co stanowi znacznie większy koszt niż sam płyn. Trzymaj tackę na wióry lub separator w pętli, aby recyrkulowany płyn nie przenosił wiórów ściernych z powrotem na krawędź skrawającą.
Zamów matryce według standardu określonego w projekcie i przechowuj jeden zestaw zapasowy na miejscu. Pojedyncza zużyta kość może spowodować bezczynność całej załogi na jeden dzień podczas wymiany statków.
Potwierdź dostawę przed przybyciem maszyny. Elektryczne maszyny do gwintowania o dwóch prędkościach są powszechnie dostępne w konfiguracjach jednofazowych 220 V i trójfazowych 380 V i nie można ich stosować wymiennie na miejscu. Długie przedłużacze powodują spadek napięcia, który objawia się powolnym uruchamianiem i spaleniem silników; użyj możliwie najkrótszego kabla o dużej wytrzymałości i zabezpiecz obwód za pomocą wyłącznika różnicowoprądowego.
Praktyczne punkty bezpieczeństwa stosowane przez doświadczone załogi: wyłącznik nożny, dzięki któremu obie ręce pozostają z dala od głowicy gwinciarskiej, chroniący obrotowy uchwyt, wyłącznik awaryjny w zasięgu ręki i natychmiastowe zatrzymanie, jeśli maszyna zacznie chodzić lub przesunie się rura. Mokre miejsca i prace zimowe na świeżym powietrzu wymagają szczególnej uwagi na stan kabli, a maszynę należy wypoziomować na stojaku lub stole, a nie opierać na ścinkach.
Piły do cięcia na zimno i inne narzędzia przygotowawcze powinny być używane z taką samą dyscypliną. Kwadratowy, pozbawiony zadziorów koniec rury gwintuje znacznie dokładniej niż jedno cięcie tarczą ścierną, a usuwanie zadziorów zajmuje sekundy w porównaniu z ponownym nacięciem uszkodzonego gwintu.
Bardziej szczegółowy opis procesu selekcji, w tym kompromisów między klasami, można znaleźć w tym praktycznym przewodniku jak wybrać maszynę do gwintowania rur .
Kup największą rurę, którą będziesz gwintować, standard gwintu, który zmierzy inspektor, i liczbę połączeń, które Twoja załoga musi wykonać na każdej zmianie. Te trzy odpowiedzi określają, czy trafnym zakupem będzie dwubiegowa maszyna elektryczna czy automatyczna inteligentna jednostka, a także określają, ile należy wydać na matryce i smarowanie. Każda odmowa wynikająca z tępej matrycy lub ślizgającego się uchwytu była decyzją podejmowaną na etapie zakupu, a nie na miejscu.

The Sprężarka powietrza serii F1200 został zaprojektowany z myślą o niezawodnym i ekonomicznym dostarczaniu sprężonego powietrza, którego po...
See Details
Specjalna kompatybilność: Zaprojektowane wyłącznie dla inteligentnych maszyn do gwintowania, matryce charakteryzują się wysoce precyzyjną konstrukc...
See Details
Ta elektryczna maszyna do gwintowania rur SQ65 o średnicy 2,5 cala i średnicy 15–65 mm jest profesjonalnym narzędziem przemysłowym zaprojektowanym ...
See Details
To hydrauliczne narzędzie do zaciskania litowo-jonowego 18 V jest przenośnym narzędziem hydraulicznym przeznaczonym do zaciskania końcówek kablowyc...
See Details
Ta przemysłowa przecinarka do kabli litowo-jonowa 18 V to profesjonalne narzędzie przeznaczone do cięcia kabli o dużej średnicy. Posiada bezszcz...
See Details
Ten bezszczotkowy młot udarowo-obrotowy 21 V z akumulatorem litowo-jonowym to narzędzie klasy przemysłowej przeznaczone do wiercenia i dłutowania w...
See Details
Ten dziurkacz kanałowy ze stali litowo-jonowej 21 V jest przenośnym hydraulicznym narzędziem wykrawającym przeznaczonym do wykrawania otworów w sta...
See Details
Bezszczotkowy klucz udarowy litowo-jonowy 21 V XJ.523 to wytrzymałe narzędzie klasy przemysłowej marki Xiaojia. Napędzany silnikiem bezszczotkow...
See Details
Bezszczotkowy klucz udarowy litowo-jonowy 21 V XJ.533 to akumulatorowe narzędzie marki Xiaojia zasilane napięciem 21 V, łączące wydłużony czas prac...
See Details
Bezszczotkowy klucz grzechotkowy kątowy XJ.592 16 V to kompaktowa grzechotka klasy przemysłowej marki Xiaojia. Wyposażony w bezszczotkowy silnik 16...
See Details
Prawa autorskie © by Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Rights Reserved. Pipe Threaders Manufacturers

